お役立ちコラム
製造業の課題解決に役立つノウハウ・
トレンド情報をお届けするコラムです。
トレンド情報をお届けするコラムです。
最新コラム
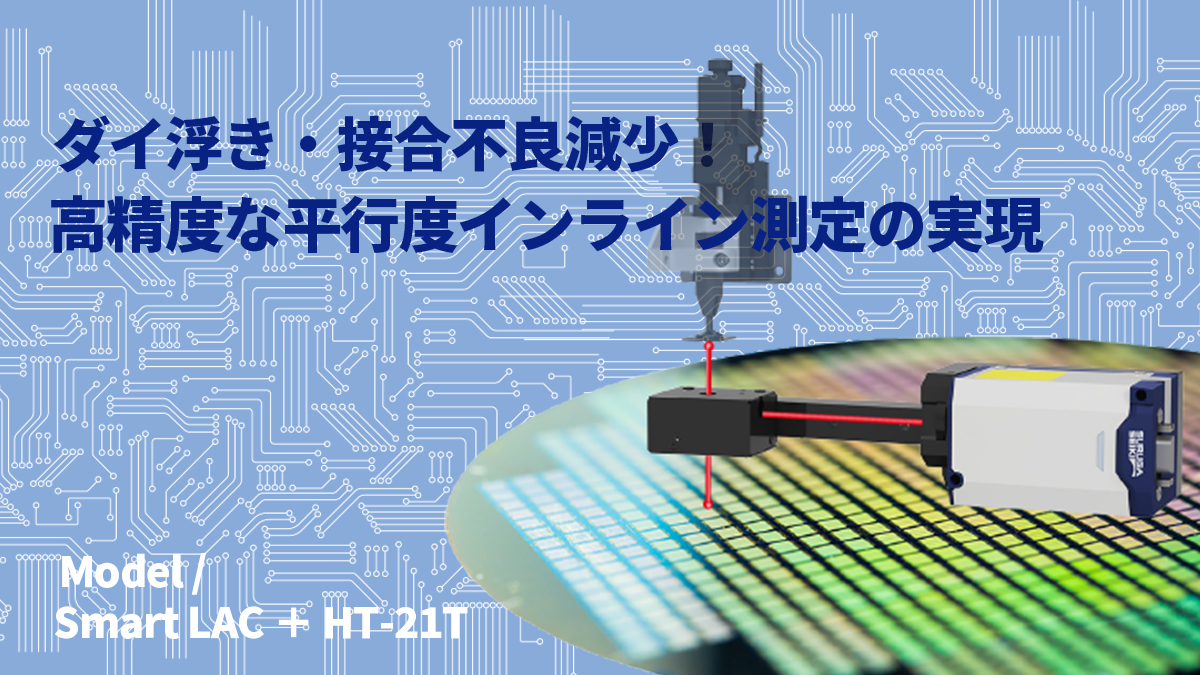
ダイ浮き・接合不良減少!
高精度な平行度インライン測定の実現
オートコリメータ
測定方法
半導体ボンディング工程で発生するダイ浮きや接合不良の主因は、チップと基板間のわずかな平行度ズレです。特にフリップチップボンディングでは、高密度・微細化の進展によりミクロンレベルの傾きが品質に直結し、従来の測定・検査手法では見逃せない課題となっています。 この課題に対する有効なアプローチが、ボンディング工程内でリアルタイムに状態を把握する「平行度測定のインライン化」です。非接触で傾きを高精度に測定し、その場で補正することで、不良の未然防止と安定した接合品質の両立が可能になります。
本記事では、フリップチップボンディングを中心に、ボンディング工程における平行度測定の重要性とインライン測定の必要性、さらにレーザオートコリメータを用いた具体的な測定方法について解説します。品質改善や歩留まり向上を検討している方に向けて、実務に直結するポイントを整理しています。
本記事では、フリップチップボンディングを中心に、ボンディング工程における平行度測定の重要性とインライン測定の必要性、さらにレーザオートコリメータを用いた具体的な測定方法について解説します。品質改善や歩留まり向上を検討している方に向けて、実務に直結するポイントを整理しています。
レーザ測定器の繰り返し再現性とは?
悪化する原因と改善方法を解説
基礎知識
測定方法
レーザ測定器の繰り返し再現性は、ワーク(測定対象)の材質や表面状態によって大きく変化します。そのため、カタログに記載された繰り返し再現性スペックだけで選定すると、現場で想定以上のばらつきが出ることがあります。
この記事では、レーザ測定器の繰り返し再現性について、レーザ変位計を具体例として 以下をわかりやすく解説します。
• 繰り返し再現性とは何か
• カタログ値と実測値に差が生じる理由
• 繰り返し再現性に影響するワークの特性
• レーザ変位計における繰り返し再現性の改善方法と事前検証のポイント
「カタログ値と実測値が合わない」「繰り返し測定すると値がばらつく」といった課題を抱えている方は、ぜひ参考にしてください。
┌──────────────────────────────┐
✓ 結論(先にここだけ読めばOK)
・レーザ測定器の繰り返し再現性とは、同一条件で測定を繰り返した際の測定値のばらつきを示す指標で、一般に標準偏差(σ)で評価されます。
・カタログに記載された繰り返し再現性は、標準サンプル・標準条件で評価した参考値であり、実ワークでは材質や表面状態の違いによって悪化することがあります。
・レーザ変位計の場合、受光量の確保や移動平均、照射レーザ径の調整などによって、繰り返し再現性を改善できる場合があります。
・高精度な測定が求められる場合は、カタログ値だけで判断せず、導入前に実ワークで繰り返し再現性を確認することが重要です。
※ 本記事のデータは、同一条件下での実測結果に基づいており、一般的な評価傾向を示す参考値です。