測定方法に関するコラム
測定方法に関する記事をお届けしています。
2026.10.06
オートコリメータ
測定方法
角度測定で何がわかる?
オートコリメータによる平面度測定への
活用方法を解説
角度測定というと、対象物の傾きや角度を評価するための手法というイメージを持つ方が多いのではないでしょうか。しかし、高精度な角度測定データは、単に傾きを確認するだけでなく、平面度や平行度、直角度といった幾何公差の評価にも活用できます。
特にレーザオートコリメータは、微小な角度変化を高精度に測定できるため、取得した角度データを活用することで、従来は変位計や三次元測定機で行っていた評価を非接触で実施できる場合があります。
本記事では、レーザオートコリメータによる角度測定データを活用し、平面度を評価する考え方や測定方法について解説します。
【この記事でわかること】
・オートコリメータで取得できるデータ
・角度測定から評価できる幾何公差
・角度測定データから平面度を求める方法
・角度測定を活用した平面度測定のメリット
2026.09.29
オートコリメータ
測定方法
半導体製造装置でウエハ反りを
測定するには?オートコリメータを
斜め方向から設置する方法
半導体製造装置内でウエハの真上にオートコリメータを設置できない場合でも、側面のビューポートなどを利用し、斜め方向からウエハの角度・反りを測定できる可能性があります。
ただし、斜め方向から測定した値は、真上から測定した値とそのまま一致するわけではありません。設置角度などの条件に応じて、測定値を換算する必要があります。
半導体製造装置では、チャンバー上部にガス配管や電極、シャワーヘッドなどが配置され、ウエハの真上にセンサを設置するスペースを確保できないケースがあります。
本記事では、このような狭小スペースを想定し、レーザオートコリメータを斜め方向から設置してウエハ反りを測定する方法と、測定値のズレを補正する考え方、設置時の注意点について解説します。
【この記事でわかること】
・半導体製造装置でオートコリメータを真上に設置できないケースがある理由
・斜め方向からウエハの角度を測定する方法と、そこで生じる測定値のズレの考え方
・斜め設置を検討する際に確認すべき設置スペース・のぞき窓サイズの注意点
2026.09.10
オートコリメータ
測定方法
ビューポート越しのウエハ反り測定とは?
半導体装置でプロセス中に
モニタリングする方法
本記事では、半導体製造装置におけるプロセス中のウエハ反り測定の難しさと、ガラス窓(ビューポート)越しでのレーザオートコリメータ活用によるウエハ反り測定・モニタリング方法について解説いたします。
CVDやPVDなどの成膜装置、アニール装置では、プロセスの進行とともにウエハの反りが変化します。しかし、チャンバー内部は真空・高温などの環境となるため、センサを内部に設置してプロセス中のウエハ反りを測定することは容易ではありません。
そこで活用できるのが、ガラス窓(ビューポート)越しに装置外部から測定する方法です。
本記事では、半導体製造装置におけるプロセス中のウエハ反り測定の課題と、レーザオートコリメータを活用してビューポート越しにウエハ反りを測定・モニタリングする方法について解説します。
【この記事でわかること】
・プロセス中のウエハ反り測定が難しい理由
・ガラス窓(ビューポート)越しにウエハ反りを測定する際の課題
・レーザオートコリメータを活用したウエハ反り測定・モニタリングの方法
2026.08.25
光軸調整
測定方法
コリメート光とは?ビーム広がりの
測定方法と調整のポイントを解説
コリメート光とは、レーザ光がほぼ平行に進む状態を指し、レーザ加工や光学測定、半導体製造など、高精度な位置決めや測定が求められる場面で利用されています。
コリメート光を生成するには、コリメートレンズなどを用いた精密な光軸調整が必要です。その際、レーザ光がどの程度広がっているかを示す「ビーム広がり角」を測定・数値化することで、調整状態を客観的に評価できます。
一方で、近年はレーザの多様化や要求精度の向上により、従来の経験や勘に頼った調整だけでは対応が難しくなっています。
この記事でわかること
• コリメート光とビーム広がりの関係
• ビーム広がり角の測定方法
• 測定方法ごとの特徴と違い
• 効率的にコリメート光を測定する方法
2026.08.19
オートコリメータ
測定方法
フォトレジスト塗布工程の回転ブレとは?
膜厚不均一の原因とオートコリメータによる評価方法
半導体製造におけるフォトレジスト塗布工程では、スピンコータの回転精度がレジストの膜厚均一性やパターン形成品質を大きく左右します。近年、デバイスの微細化と高集積化が進む中、わずかな回転ブレや軸振れであっても、レジスト膜厚不均一や工程変動の要因となり、歩留まり低下につながるリスクが高まります。しかし、回転ブレは高速回転中には目視で確認することが難しく、その定量的な評価と原因究明は容易ではありません。
本記事では、フォトレジスト塗布工程で回転ブレが発生する原因や膜厚不均一への影響、レーザオートコリメータを活用して回転ステージの動的な傾きを測定・定量評価する方法について解説します。
2026.07.28
変位計
測定方法
変位計で振動測定を行うには?
測定方法・注意点・FFT解析まで解説
製造工程や検査工程では、設備や搬送装置、回転体などで発生する微細な振動が、加工精度や製品品質に影響を及ぼすことがあります。しかし、目視では振動の大きさや変化を定量的に把握することは難しく、作業者の経験や感覚に依存した評価になりがちです。
そこで活用されるのが、レーザ変位計による非接触測定です。対象物の変位を高速かつ高精度に連続測定することで、振動の大きさや周波数を数値として把握できます。
本記事では、レーザ変位計を用いて振動を測定する方法や、安定した測定を行うためのポイント、取得した変位データから振動の周波数を解析する方法について解説します。
【この記事でわかること】
・レーザ変位計で振動を測定する仕組み
・振動を安定して測定するためのポイント
・変位データから振動の周波数を求めるFFT解析の基礎
・振動測定に適したレーザ変位計の選び方
2026.07.15
オートコリメータ
測定方法
平面度測定とは?測定方法・測定器の種類とオートコリメータによる高精度測定を解説
平面度測定は、精密機械部品や光学部品、装置ベースなどの平面精度を評価するために欠かせない測定です。一般的にはダイヤルゲージや三次元測定機などが用いられますが、大型ワークや装置に組み込まれた部品では測定が難しい場合があります。
そのような場合に有効なのが、非接触かつ高精度な角度測定が可能なオートコリメータです。オートコリメータを用いることで、対象面の微小な傾きを測定し、平面度や平行度を高精度に評価できます。
本記事では、JISにおける平面度の定義や代表的な平面度測定方法を解説するとともに、レーザオートコリメータによる平面度・平行度測定の原理とメリットをご紹介します。
【この記事でわかること】
・平面度とは何か
・平面度測定の主な方法
・オートコリメータによる平面度測定の原理
・平面度・平行度測定にオートコリメータが適している理由
2026.05.19
光軸調整
測定方法
レーザ光の光軸調整とは?
測定器の入れ替えを減らして工程を簡略化する方法を解説
光軸調整は、レーザ光を狙いどおりに出すために欠かせない工程ですが、実務では調整そのものだけでなく、測定器の入れ替えがボトルネックになりがちです。
特に、「コリメート調整」、「ビーム角度調整」、「ビーム位置調整」を順に行う現場では、複数の測定器を使い分けるほど人的誤差・段取り工数が増え、歩留まり要求に追いつきにくくなります。
この記事では、光軸調整について次をわかりやすく整理します。
・光軸調整で何を合わせるのか(3つの調整項目)
・なぜ測定器の入れ替えが課題になるのか(現場で起きる落とし穴)
・入れ替えを減らして工程を簡略化する考え方と、検討手順
「測定器の入れ替えが多くて時間がかかる」「調整の再現性を上げたい」という方は、ぜひ最後までご覧ください。
┌──────────────────────────────┐
✓ 結論(先にここだけ読めばOK)
・光軸調整は①コリメート(平行度)②ビーム角度③ビーム位置を基準に合わせる工程で、従来は測定器を入れ替えながら順に調整します。
・課題は「調整そのもの」よりも、測定器の入れ替えで発生する段取り工数と人的誤差(再現性低下)です。
・工程を簡略化するには、入れ替えを減らす測定設計(同時測定/統合)を検討し、複雑系ほど“往復調整”を前提に手戻りを潰すことが重要です。
・測定器統合(例: Smart ProCo )を使うと、入れ替えと専用ソフト開発の負担を減らし、調整工数・再現性の改善につながります。
2026.05.11
オートコリメータ
測定方法
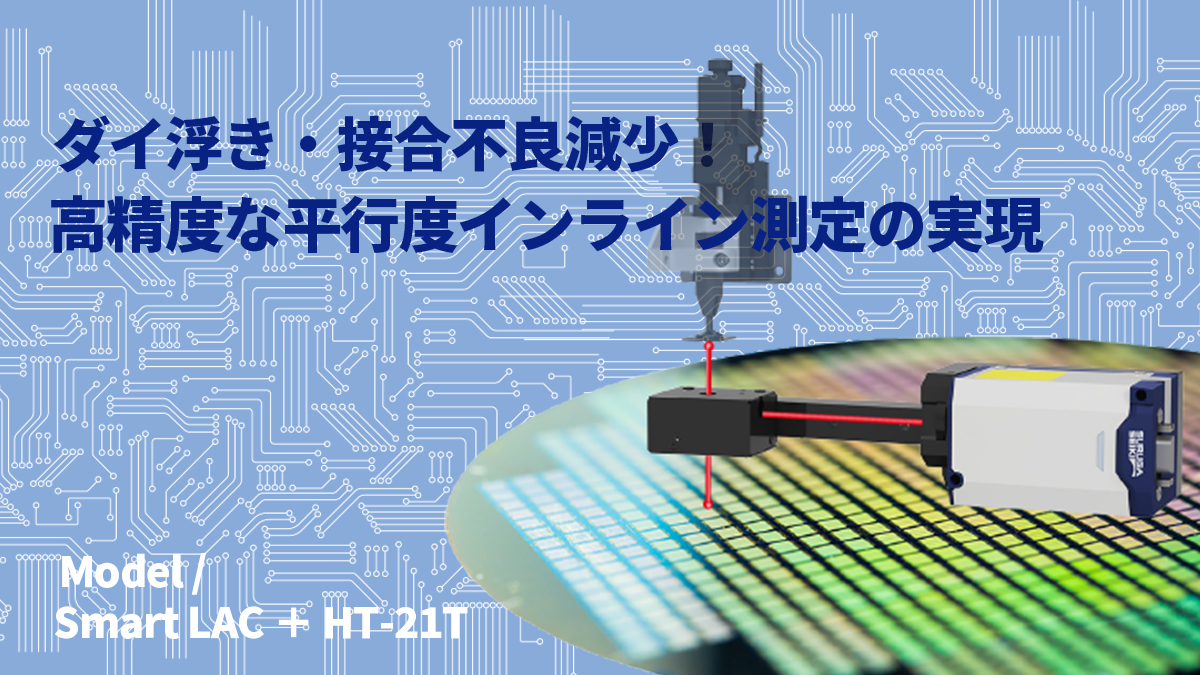
ダイ浮き・接合不良減少!
高精度な平行度インライン測定の実現
半導体ボンディング工程で発生するダイ浮きや接合不良の主因は、チップと基板間のわずかな平行度ズレです。特にフリップチップボンディングでは、高密度・微細化の進展によりミクロンレベルの傾きが品質に直結し、従来の測定・検査手法では見逃せない課題となっています。 この課題に対する有効なアプローチが、ボンディング工程内でリアルタイムに状態を把握する「平行度測定のインライン化」です。非接触で傾きを高精度に測定し、その場で補正することで、不良の未然防止と安定した接合品質の両立が可能になります。
本記事では、フリップチップボンディングを中心に、ボンディング工程における平行度測定の重要性とインライン測定の必要性、さらにレーザオートコリメータを用いた具体的な測定方法について解説します。品質改善や歩留まり向上を検討している方に向けて、実務に直結するポイントを整理しています。
2026.03.02
基礎知識
測定方法