平面度測定とは?測定方法・測定器の種類とオートコリメータによる高精度測定を解説
そのような場合に有効なのが、非接触かつ高精度な角度測定が可能なオートコリメータです。オートコリメータを用いることで、対象面の微小な傾きを測定し、平面度や平行度を高精度に評価できます。
本記事では、JISにおける平面度の定義や代表的な平面度測定方法を解説するとともに、レーザオートコリメータによる平面度・平行度測定の原理とメリットをご紹介します。
【この記事でわかること】
・平面度とは何か
・平面度測定の主な方法
・オートコリメータによる平面度測定の原理
・平面度・平行度測定にオートコリメータが適している理由
平面度測定とは?JISにおける定義と評価方法
平面度測定とは、対象面がどの程度平らであるかを評価する測定です。平面度は精密機械部品や光学部品の品質を左右する重要な指標であり、ダイヤルゲージや三次元測定機、オートコリメータなどを用いて測定されます。ここでは、JISにおける平面度の定義と、平行度・真直度との違いについて解説します。
JISにおける平面度の定義
平面度とは、対象面が理想的な平面に対してどの程度平らであるかを表す幾何公差の一つです。
JIS B 0621では、平面度を「平面形体を2つの平行平面で挟んだとき、その間隔が最小となる場合の2平面間の距離」と定義しています。この距離が小さいほど、より平らな面であることを意味します。

図 1 平面度の定義
平面度の単位はmmやμmで表され(図1)、精密機械部品や光学部品、半導体製造装置など、高い加工精度が求められる分野で重要な評価項目です。平面度や平行度は、幾何公差の中でも「姿勢公差」に分類されます。詳しくは以下の記事をご覧ください。
平面度と平行度の違い
平面度と平行度はどちらも幾何公差の一種ですが、評価対象が異なります。平面度は単一の面がどれだけ平らであるかを評価する公差です。一方、平行度は基準面(データム)に対して対象面や軸がどの程度平行であるかを評価します。つまり、平面度は基準面を必要としませんが、平行度は基準面を必要とする点が大きな違いです。
平面度と真直度の違い
真直度は、線や軸が理想的な直線からどの程度ずれているかを評価する幾何公差です。
平面度が「面」を評価するのに対し、真直度は「線」を評価します。そのため、測定対象面全体の状態を評価する場合は平面度、特定の測定ライン上の状態を評価する場合は真直度が用いられます。
オートコリメータによる平面度測定では、各測定ラインの角度変化を取得し、そのデータを組み合わせることで面全体の平面度を評価します。
平面度測定の主な方法
平面度測定にはさまざまな方法があり、測定対象の大きさや要求精度、測定環境に応じて適切な測定器を選択することが重要です。代表的な方法として、ダイヤルゲージ、三次元測定機、オートコリメータによる測定が挙げられます。それぞれ特徴や適用範囲が異なるため、目的に応じた使い分けが求められます。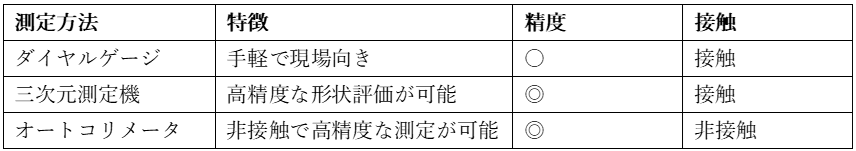
ダイヤルゲージによる平面度測定
ダイヤルゲージは、測定面上を移動させながら高さの変化を測定し、平面度を評価する方法です。比較的安価で扱いやすく、製造現場でも広く利用されています。
一方で、測定点ごとにデータを取得するため、広い面積や複雑な形状を高精度に評価するには時間がかかります。また、測定子が対象物に接触するため、柔らかい材料や高精度な光学部品の測定には注意が必要です。
三次元測定機による平面度測定
三次元測定機(CMM)は、プローブを用いて複数の測定点を取得し、コンピュータ上で平面度を算出する方法です。高精度な測定が可能であり、平面度だけでなく位置や寸法なども同時に評価できます。
その反面、設備コストが高く、設置スペースが必要になります。また、大型ワークや装置に組み込まれた状態の部品では測定が難しい場合があります。
オートコリメータによる平面度測定
オートコリメータは、対象面の微小な角度変化を高精度に測定し、そのデータから平面度を算出する測定方法です。レーザオートコリメータを用いることで、サブ角度秒レベルの高分解能な角度測定が可能になります。
また、非接触で測定できるため、測定対象を傷つけることなく評価できる点も大きな特長です。大型ワークや装置に組み込まれた状態の測定にも適しており、精密機械や光学部品の平面度・平行度測定で活用されています。
測定方法ごとの特徴を比較すると、手軽さではダイヤルゲージ、高精度な形状評価では三次元測定機、非接触かつ高精度な測定ではオートコリメータが適しているといえます。
オートコリメータによる平面度・平行度測定の原理
オートコリメータは、測定対象面の微小な傾きを高精度に測定する光学式測定器です。一般的な平面度測定では高さの変化を直接測定しますが、オートコリメータでは面の角度変化を連続的に取得し、そのデータから平面度や平行度を評価します。
特に大型ワークや光学部品など、接触式測定が難しい対象においても高精度な測定が可能であり、精密機械や半導体製造装置の分野でも活用されています。
高さ分布で表す平面度
一般的な平面度測定では、基準面に対する各測定点の高さの変化を測定し、その分布から平面度を評価します。
JISで定義される平面度は、対象面を2つの平行平面で挟んだとき、その間隔が最小となる場合の2平面間の距離で表されます。つまり、測定面上の高さの最大値と最小値の差が小さいほど、平面度が高いと判断されます。
ダイヤルゲージや三次元測定機による測定は、この高さ分布を直接取得する代表的な方法であり、取得した高さデータから平面度を算出します。
角度分布で表す平面度
オートコリメータは測定面の高さを直接測定するのではなく、表面の微小な傾き(角度変化)を高精度に測定します。取得した角度データを積分処理することで高さ分布を算出できるため、平面度を評価することが可能です。表面の凹凸やうねりは、高さの変化として捉えることもできますが、面の傾きの変化として捉えることもできます。つまり、高さを測定する方法と角度を測定する方法はアプローチこそ異なるものの、いずれも対象面の形状を評価している点では同じです。

図 2 高さ分布と角度分布で表される測定対象面のうねり
図2のような測定対象面のうねりは、高さ分布として評価できるだけでなく、各位置における傾きの変化(角度分布)としても表現できます。オートコリメータでは、この角度変化を連続的に測定し、積分処理によって高さ分布へ変換することで平面度を算出します。
角度測定による平面度評価では、測定対象上を連続的に走査しながらデータを取得する必要があります。そのため、測定ライン数や測定間隔を適切に設定することで、面全体の形状を詳細に把握し、高精度な平面度測定を実現できます。
また、基準面(データム)を設定した場合は、取得した角度データから基準面との傾きの差を求めることができるため、平面度だけでなく平行度の評価にも活用できます。
オートコリメータで平面度を測定する方法
オートコリメータによる平面度測定では、測定対象面に対して光を照射し、表面の微小な角度変化を連続的に測定します。取得した角度データを積分処理することで高さ分布を求め、平面度を評価します。
実際のデータ取得においては、手動でスライドさせますと、測定速度が一定にならないためデータ間隔が不均衡になります。やはり、自動ステージを組み込み、走査速度を均衡させることで、後のデータ処理の手間を削減できます。
このように、オートコリメータを活用することで、接触式測定では難しい大型ワークや精密部品の平面度を、高精度かつ効率的に評価することが可能になります。
オートコリメータで平行度を測定する方法
平行度は、基準面(データム)に対して対象面がどの程度平行であるかを評価する幾何公差です。
オートコリメータでは、まず基準面の角度を測定し、その後に測定対象面の角度を測定します。両者の角度差を求めることで、基準面に対する対象面の傾きを高精度に評価できます。
また、複数箇所で測定を行うことで、単純な傾きだけでなく面全体の分布も把握できます。大型ステージや精密装置のベース面、光学部品の組立精度評価など、わずかな角度誤差が性能に影響する用途で広く活用されています。
オートコリメータによる平面度測定のメリット
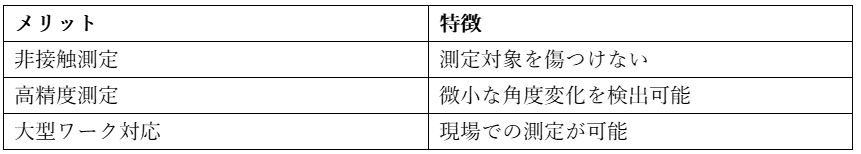
オートコリメータは、非接触で高精度な平面度測定ができる光学式測定器です。微小な角度変化を高分解能で測定できるため、精密部品や光学部品の評価に適しており、大型ワークや装置に組み込まれた状態でも測定できるという特長があります。
非接触で測定できる
オートコリメータは光を利用して角度を測定するため、測定対象に接触することなく平面度を評価できます。
そのため、測定面を傷つけるリスクがなく、レンズやミラーなどの光学部品、高精度に加工された金属部品の測定にも適しています。また、測定子による荷重が加わらないため、薄板や変形しやすい部品でも安定した測定が可能です。
高精度な測定が可能
オートコリメータは微小な角度変化を高精度に測定できるため、わずかなうねりや傾きも検出できます。
取得した角度データを積分処理することで高さ分布へ変換できるため、従来の接触式測定では把握しにくい微細な平面形状の評価が可能です。高い精度が求められる半導体製造装置や精密機械、光学機器の製造現場でも活用されています。
大型ワークや装置組込み状態でも測定可能
オートコリメータは測定距離(ワーキングディスタンス)の影響を受けにくく、離れた位置からでも高精度な測定を行えます。
そのため、大型定盤やステージ、製造装置のベース面など、三次元測定機への持ち込みが難しい対象でも現場で測定できます。また、装置に組み込まれた状態で評価できるため、分解や搬送にかかる工数を削減できる点もメリットです。
このようにオートコリメータは、「非接触」「高精度」「大型ワーク対応」という特長を持ち、平面度測定や平行度測定の高精度化・効率化に貢献します。
平面度・平行度を高精度に測定するならSmart LAC
平面度や平行度の測定には、ダイヤルゲージや三次元測定機などさまざまな方法がありますが、高精度かつ非接触で測定したい場合にはオートコリメータが有効です。特に大型ワークや光学部品、装置に組み込まれた状態での測定では、オートコリメータによる角度測定が大きな効果を発揮します。
駿河精機のレーザオートコリメータ 「Smart LAC」は、微小な角度変化を高精度に測定し、そのデータから平面度や平行度を評価できます。非接触測定によるワークへの負荷低減に加え、高速かつ効率的なデータ取得を実現し、精密機械・光学機器・半導体製造装置など幅広い分野で活用されています。
また、用途や測定条件に応じて選べる複数のモデルをラインアップしており、測定対象や要求精度に合わせた最適なシステム構築が可能です。
Smart LACの特長
・平面度・平行度測定に適した高精度な角度測定
・非接触測定によるワークへのダメージ低減
・大型ワークや装置組込み状態での測定に対応
・用途に応じて選べる豊富なラインアップ
・短納期対応が可能
平面度測定や平行度測定の高精度化・効率化をご検討の方は、ぜひSmart LACの詳細資料をご覧ください。
平面度測定に関するよくある質問(FAQ)
Q1.平面度測定とは何ですか?
平面度測定とは、対象面が理想的な平面からどの程度ずれているかを評価する測定です。
JISでは、対象面を2つの平行平面で挟んだとき、その間隔が最小となる場合の2平面間の距離によって平面度を定義しています。平面度は精密機械部品や光学部品の品質を評価する重要な指標として利用されています。
Q2.平面度はどのように測定しますか?
平面度は、測定面の高さ分布または角度分布を測定することで評価できます。
代表的な測定方法として、ダイヤルゲージ、三次元測定機、オートコリメータがあります。要求精度や測定対象のサイズ、測定環境に応じて適切な測定方法を選択することが重要です。
Q3.オートコリメータで平面度を測定できますか?
はい、オートコリメータを用いて平面度を測定できます。
オートコリメータは測定面の微小な角度変化を高精度に測定し、そのデータを積分処理することで高さ分布を算出します。これにより、非接触かつ高精度な平面度測定を実現できます。
Q4.平面度と平行度の違いは何ですか?
平面度は単一面の平らさを評価する公差であり、平行度は基準面に対する平行性を評価する公差です。
平面度は基準面を必要としませんが、平行度はデータム(基準面)を用いて評価します。そのため、平面度は面そのものの形状精度、平行度は2つの面の位置関係を評価する際に使用されます。
Q5.オートコリメータによる平面度測定のメリットは何ですか?
オートコリメータによる平面度測定の主なメリットは、非接触・高精度・大型ワーク対応の3点です。
測定対象に触れることなく評価できるため、光学部品や精密加工部品を傷つける心配がありません。また、微小な角度変化を高精度に測定できるため、高精度な平面度評価が可能です。さらに、大型ワークや装置に組み込まれた状態でも測定できるため、現場での品質評価にも適しています。
お役立ち資料
レーザオートコリメータ Smart LAC