レーザ測定器の繰り返し再現性とは?
悪化する原因と改善方法を解説
この記事では、レーザ測定器の繰り返し再現性について、レーザ変位計を具体例として 以下をわかりやすく解説します。
• 繰り返し再現性とは何か
• カタログ値と実測値に差が生じる理由
• 繰り返し再現性に影響するワークの特性
• レーザ変位計における繰り返し再現性の改善方法と事前検証のポイント
「カタログ値と実測値が合わない」「繰り返し測定すると値がばらつく」といった課題を抱えている方は、ぜひ参考にしてください。
┌──────────────────────────────┐
✓ 結論(先にここだけ読めばOK)
・レーザ測定器の繰り返し再現性とは、同一条件で測定を繰り返した際の測定値のばらつきを示す指標で、一般に標準偏差(σ)で評価されます。
・カタログに記載された繰り返し再現性は、標準サンプル・標準条件で評価した参考値であり、実ワークでは材質や表面状態の違いによって悪化することがあります。
・レーザ変位計の場合、受光量の確保や移動平均、照射レーザ径の調整などによって、繰り返し再現性を改善できる場合があります。
・高精度な測定が求められる場合は、カタログ値だけで判断せず、導入前に実ワークで繰り返し再現性を確認することが重要です。
※ 本記事のデータは、同一条件下での実測結果に基づいており、一般的な評価傾向を示す参考値です。
レーザ測定器の繰り返し再現性とは何か?
レーザ測定器を選定・使用するうえで、測定精度とあわせて確認しておきたいのが「繰り返し再現性」です。ここでは、繰り返し再現性の基本的な考え方と、レーザ変位計を例にスペック値の見方を解説します。
繰り返し再現性とは何を示す指標?
レーザ測定器の繰り返し再現性とは、同じ位置・同じ条件で測定を繰り返したときに、測定値がどれくらい同じ結果になるか(ばらつきがどれくらい小さいか)を示す指標です。本記事では、「同一の対象物を測ったときに値が安定するか」という点に着目します。
現場では、繰り返し再現性の良し悪しが次のような課題に直結します。
・同じワークを測っているのに値がブレる
・合否を分ける基準値を決めにくく、判定が安定しない
・統計処理の前提となる測定の信頼性が崩れる
つまり繰り返し再現性は、測定値を安心して使えるかどうかを左右する重要な指標です。
以下、レーザ変位計を具体例として、繰り返し再現性のスペック値について解説します。
レーザ変位計を例に繰り返し再現性を解説
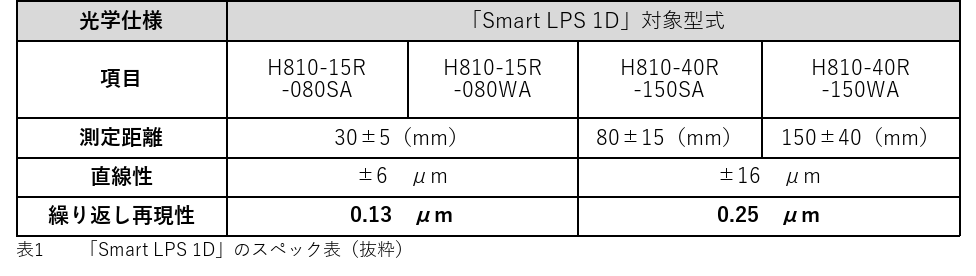
レーザ変位計のスペックに記載されている繰り返し再現性とは、同じ対象を同じ条件で繰り返し測定したときに生じる測定値のばらつきを示す指標です。同じものを同じように測定しても、測定データにはばらつきが生じます。そのばらつきを“標準偏差(σ)”として統計的に算出したものがスペックとして示されます(表 1)。
なぜ、レーザ変位計の繰り返し再現性はスペック値と実測値で異なる?
レーザ変位計の繰り返し再現性を確認する際は、数値そのものだけでなく、その数値がどのような条件で測定されたものかを確認することが重要です。
たとえば、 表1の「Smart LPS 1D」の繰り返し再現性は、標準白色セラミックをサンプルとして繰り返し測定し、その標準偏差を繰り返し再現性として示しています。
実際の測定では、ワークの材質や表面状態が標準サンプルと異なることで、レーザ光の反射特性も変化します。そのため、カタログに記載されたスペック値と、実ワークで測定した繰り返し再現性に差が生じる場合があります。
つまり、カタログの繰り返し再現性を確認する際は、スペック値だけで判断せず、測定条件や対象となるワークまで確認することが重要です。
また、ワークの材質や表面状態だけでなく、測定環境や設置条件によっても計測値が変化することがあります。
レーザ変位計でワーク測定を行う際の注意点については、以下の記事も参考にしてください。
【関連記事:レーザ変位計でのワーク測定は計測値の変化に注意!?】
ワークの何が繰り返し再現性を悪化させる?
繰り返し再現性はセンサの性能だけでなく、ワークの反射特性に強く左右されます。特に影響が大きい要素は以下の3つです。
・素材(反射率):レーザ光をどれだけ返すか
・表面構造:ポーラス構造など、内部散乱を起こすか
・表面粗さ:粗いほど散乱が増え、受光が不安定になりやすい
これらが変わると、反射光の強度や反射プロファイルが変化し、繰り返し再現性に直接影響します。一例として、以下に代表的なワークの同一条件での繰り返し再現性の比較を示します(表 2)。
繰り返し再現性はセンサの性能だけでなく、ワークの反射特性に強く左右されます。特に影響が大きい要素は以下の3つです。
・素材(反射率):レーザ光をどれだけ返すか
・表面構造:ポーラス構造など、内部散乱を起こすか
・表面粗さ:粗いほど散乱が増え、受光が不安定になりやすい
一例として、以下の表に代表的なワークの同一条件での繰り返し再現性の比較を示します。
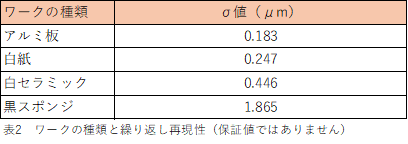
ワーク特長:
表面荒さ(低い順):アルミ < 白紙 < 白セラミック < 黒スポンジ
表面構造:白セラミック、黒スポンジはポーラス構造あり。
反射率(高い順):アルミ > 白セラミック > 白紙 > 黒スポンジ
測定条件:
シャッタースピード:5μ秒、レーザ強度:5%、移動平均:1回、W.D. 80mm 、標準偏差:連続した100サンプリングデータ使用
実際に絶対値を比較してみますと、表面が滑らかで、レーザを強く反射できるワークほど、繰り返し再現性が良い(σが小さい)傾向があります。
またレーザ変位計では、ワーク表面の反射モード(正反射/拡散反射)によっても受光の安定性が変わります。
反射モードの考え方については、以下の記事で詳しく解説しています。
【関連記事: 正反射?拡散反射? どちらのレーザ変位計を選ぶべき? 】
繰り返し再現性を改善する方法は?
繰り返し再現性を改善する代表的な方法は、以下3つです。
①受光量(反射光の強さ)を増やす
②移動平均でばらつきを抑える
③ 参照する照射レーザ径(スポット径)を大きくする
※本記事ではレーザ径とは、ワーク表面に照射されるレーザスポット径を指します。
以下で実際のデータを見ながら詳しく見ていきます。
受光量(反射光の強さ)を増やす
受光量が不足するとノイズの影響が相対的に大きくなり、測定値が安定しにくくなります。受光量を増やす方法としては、主に以下の2つがあります。
(1)レーザ強度
レーザ強度を変えながら黒スポンジの変位量を測定したときの繰り返し再現性σ値の変化を(表 3)に示します。
横軸はレーザダイオードの出力パーセント、縦軸は連続した100サンプリング時の変位量のσ値(μm)を示します。
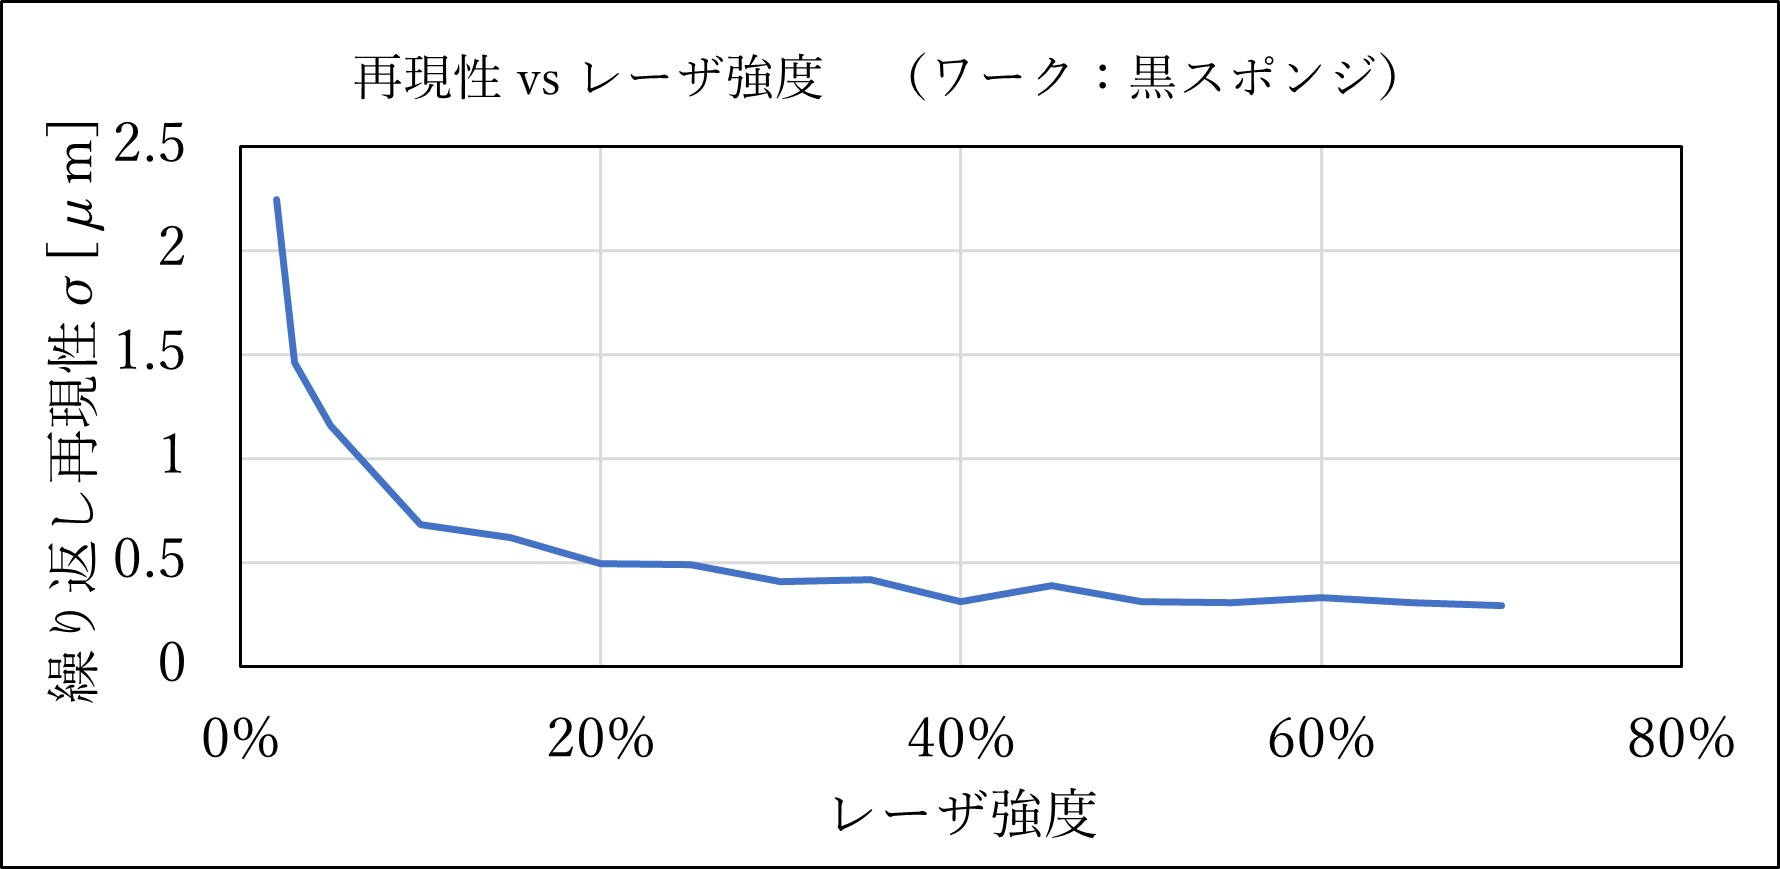
表 3 レーザ強度と繰り返し再現性
このようにある程度レーザ強度を強くすることで、繰り返し再現性を良くすることができます。
(2)シャッタ速度
シャッタ速度を遅くすると、センサの各ピクセルに蓄積されるシグナルが増えて、繰り返し再現性が良くなります。ただし、シャッタ速度を遅くすると、露光時間が長くなるため環境の影響を受けやすくなります。また、1ワーク当たりの測定時間も長くなり、タクトタイムに影響が出ます。
移動平均をつかい、ばらつきを抑える
移動平均を使うと測定時に平均化しながら測定しているため、測定値のばらつきが小さくなります。つまり、繰り返し再現性を計算するための母数を増やすことと同様な効果があります。しかし、ワーク1点当たりの測定時間は“繰り返し平均回数 x サンプリング時間”よりも長くする必要があるためタクトタイムが長くなる場合があります。
照射するレーザの径を大きくする
レーザ径を大きくすると参照するワークの面積が増えるため、大きな面積で平均化した反射を得ることができます。レーザ径と表面粗さのイメージを以下に示します。
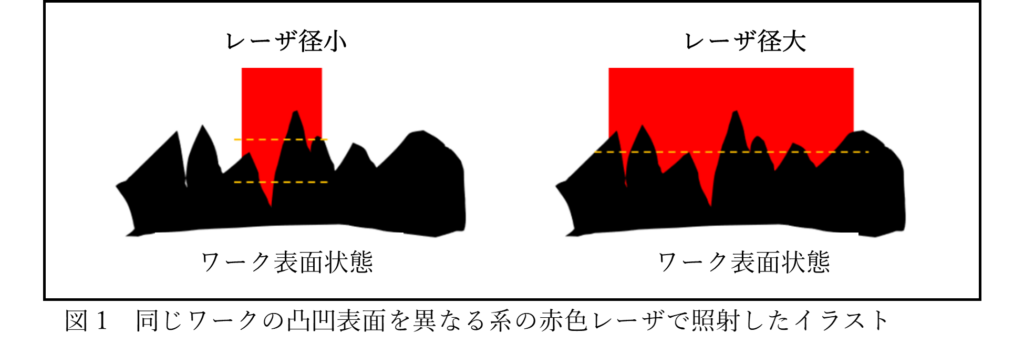
図 1 参照する照射レーザ径を大きくすると、表面の微小凹凸が平均化され、繰り返し再現性が向上しやすくなる
このように、レーザ径を大きくすることで、ワークの微小構造を平均化しその影響を受けにくくすることで、繰り返し再現性が向上することがわかっています。
先に測定した4種類のワークに対してレーザ径を変えて測定した場合の繰り返し再現性の例を(表4)に示します。

表4 レーザ形状(径)の違いによる再現性(保証値ではありません)。
測定条件:シャッタースピード:5μ秒、レーザ強度:5%、移動平均:1回、W.D. 80mm 、標準偏差:連続した100サンプリングデータ使用
一般的に表面粗さが大きい場合、または、表面構造による凹凸等が大きい場合、レーザ径を大きくした方が繰り返し再現性は良くなる傾向にあります。ただし、レーザ径の影響はワークの状況に応じてその効果が現れにくいことがあります。表3のように、例えば、アルミ板(ディヒューズ反射率80%板)や、黒スポンジでは明らかに繰り返し再現性が良くなっています。これに対して、白セラミックの場合、ポーラス構造を持っているにも関わらず繰り返し再現性が悪くなっています。これは他のワークに比べ白セラミックの散乱能が高く、散乱した光を十分取り込めない場合があると考えられます。
しかしセラミックの種類、ポーラス形状などワークの状態によるため、すべての白セラミックがこのようになるわけではありません。また、レーザ径に比べて細かな凹凸しかない白紙ではその影響はほとんど見られません。
高い繰り返し再現性を得るには「事前検証」が重要
繰り返し再現性を改善する方法は複数ありますが、最適な手法はワークの状態によって変わります。そのため、精度および繰り返し再現性の高い情報を得るためには①~③の中から、適切な手法を選ぶ必要です。
① 受光量(反射光の強さ)を増やす
② 移動平均でばらつきを抑える
③参照する照射 レーザ径を大きくする
ただし、ワークの状態の影響を強く受ける場合があるため、条件変更だけでは限界があることもあります。装置組み込み前に実ワークで測定データを取得し、繰り返し再現性を事前に検証しておくことをおすすめします。
事前検証を進める際は、ワーク測定時に計測値が変化する要因(環境・設置など)も含めて確認することが重要です。
チェック観点の整理には、以下の記事も役立ちます。
【関連記事:レーザ変位計でのワーク測定は計測値の変化に注意!?】
繰り返し再現性を改善する検証手順(4ステップ)
繰り返し再現性の問題は、ワーク特性・設定・環境要因などが複合するケースが多いため、闇雲に条件を変えるのではなく、切り分けしながら検証することが重要です。以下は現場で実施しやすい基本手順です。
1. 標準サンプルで繰り返し再現性(σ)を確認する
まずは測定しやすい標準サンプルを使い、センサや設置条件が安定しているかを確認します。
2. 実ワークを同条件で測定し、σを取得する
次に実際のワークを同じ条件で測定し、標準条件と比べてどの程度σが悪化するか差分を把握します。
3. ①受光量(反射光の強さ)を増やして改善度を比較する
レーザ強度やシャッタ速度を調整し、受光量を確保したときにσが改善するかを確認します。
4. ②移動平均→③参照用レーザ径の順に試す
受光量の確保だけでは改善が不十分な場合は、移動平均でばらつきを抑え、最後に照射レーザ径を大きくして表面粗さの影響を平均化します。
このように 「標準サンプル → 実ワーク → 受光量 → 平均化/レーザ径」の順で検証すると、原因の切り分けと改善を効率的に進められます。
繰り返し再現性を改善するための検証チェックリスト
繰り返し再現性が悪化している場合は、以下を上から順に確認することで原因を切り分けやすくなります。
1)現状把握(同条件でσを取る)
□ 標準サンプルで繰り返し再現性(σ)を測定した
□ 実ワークを同一条件で測定し、σを取得した
□ 標準サンプルと実ワークで、σの差を確認した
2)改善策(優先順位順に試す)
□ レーザ強度/シャッタ速度を調整し、受光量を確保した
□ 移動平均を設定し、σが改善するか比較した
□ 照射レーザ径を変更し、σの変化を比較した
3)改善が小さい場合の見直し
□ ワークの反射特性(材質・色・表面粗さ・表面構造)を再確認した
□ 設置条件(角度・振動・外乱光など)の影響を切り分けた
□ 条件変更で改善しない場合、方式・機種の適合を再検討した
まとめ(3行)
・繰り返し再現性は、センサ性能だけでなくワークの反射特性にも大きく左右されます。
・スペック値だけで判断せず、実ワークでのσ値取得を元にして品質評価基準を設定することが重要です。
・導入前に事前検証を行うことで、測定の可否や改善余地を判断しやすくなります。
よくある質問(FAQ)
Q1. 繰り返し再現性(σ)が悪いとき、まず何から確認すべきですか?
A. まずは標準サンプルでσが安定するかを確認し、次に実ワークでσを取得して差分を把握します。そのうえで、(1)受光量 →(2)移動平均 →(3)照射レーザ径の順に調整すると効率的です。
Q2. カタログの繰り返し再現性と実測値が合わないのはなぜですか?
A. カタログ値は、標準条件(標準サンプル・測定条件)で評価した結果であることが多く、実ワークでは材質や表面状態が異なるため、反射特性が変わってσが悪化する可能性があります。
Q3. 参照する照射レーザ径を大きくすると、なぜ再現性が良くなるのですか?
A. 参照する照射レーザ径(※本記事ではワーク表面のスポット径)を大きくすると、より広い面積の反射を平均化でき、表面の微小な凹凸や粗さの影響を受けにくくなるため、σが改善する場合があります。ただしワークによっては効果が出にくいこともあるため、事前検証が重要です。
Q4. 繰り返し再現性(σ)は、どのくらいの数値なら問題ないと言えますか?
A.一般的には、判定に用いる公差幅の1/6〜1/10以下が、繰り返し再現性(σ)の目安とされます。たとえば判定幅が±5μmの場合、σは0.5〜0.8μm以下であれば、安定した判定がしやすいと考えられます。
高精度なレーザ測定器をお探しなら、駿河精機のSmart シリーズ
本記事で解説したように、レーザ変位計の繰り返し再現性は、ワークの素材や表面状態によって大きく変化します。高精度な測定を実現するためには、導入前に実ワークで精度や繰り返し再現性(σ)を確認しておくことが重要です。品質検査にはカタログ値を一見するだけで安価な測定器を選択せずに、ワーク対応力の高い高性能・高機能なレーザ測定器を検討することをお勧めします。
弊社では、様々な高精度・高性能なレーザ測定器をご用意しています。
・高精度レーザ変位計 「Smart LPS 1D - H810シリーズ」(リンク)
・傾き・角度測定に最適な 「Smart LAC - H410/H420 シリーズ」(リンク)
・ビーム計測センサ 「Smart ProCo - H651 シリーズ」(リンク)
各シリーズのバリエーションも豊富。お客様の用途・ワーク・作業環境に合ったモデルや機能を選択していただけます。
デモ機の貸出も行っておりますので、事前データ検証を行いたい方は、お気軽に以下からお問合せください。
お役立ち資料
高精度変位計 Smart LPS 1D
レーザオートコリメータ Smart LAC
プロファイラー&オートコリメータ Smart ProCo