光軸検査とは?
レーザ加工・検査のビーム品質を
状態監視して加工不良を防ぐ方法
ダイサでは、大きな反りのあるウエハの処理、ウエハの傾き・高さの影響、そしてレーザの品質の影響という3つが、プロセス結果を左右する課題になります。このうちウエハの反り・傾きは、関連記事「ウエハ反りの測定方法」などで取り上げました。本記事で扱うのは3つ目、レーザ側の光軸の問題です。
光学系のズレは外から見えず、加工してから不良に気づくことが少なくありません。パワーメータで出力を確認しても、ビーム径や出射角度までは分かりません。光軸の状態を、加工の前に、数値で検査するにはどうすればよいのでしょうか。
本記事では、ビーム径、強度分布、角度を数値で検査する方法、装置に組み込んで光源を状態監視する方法、そしてウエハ欠陥検査装置への応用の可能性について解説します。
【この記事でわかること】
・パワーメータによる従来の光軸検査で、ビームの形と出射角度が確認できない理由
・ビーム径と出射角度を数値で検査し、合否を判断する方法
・光源を状態監視して、ダイサやウエハ欠陥検査装置の品質異常を事前に検知する考え方
光軸検査とは?なぜレーザ加工機に必要なのか
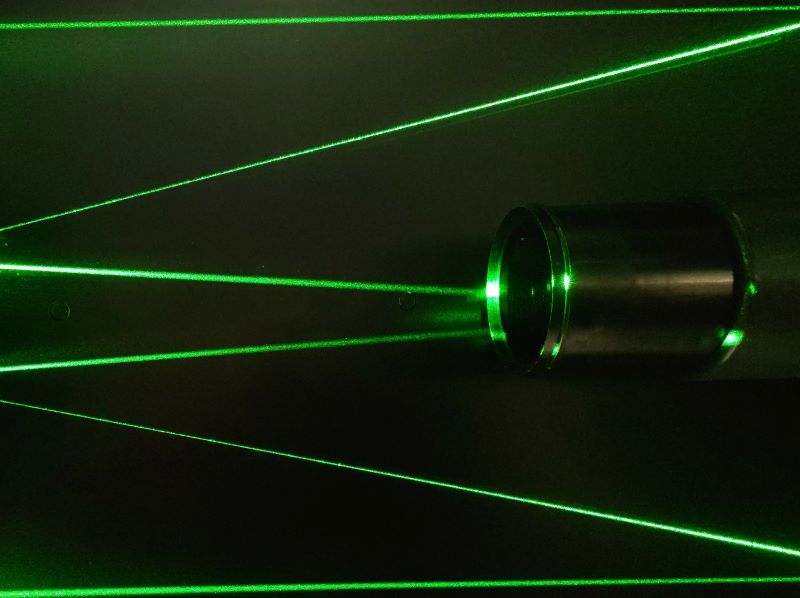
光軸検査とは、レーザなどの光源から出射されるビームの角度、拡がり角、位置、強度分布などを測定し、所定の基準を満たしているか確認する検査です。
レーザダイサなどのレーザ加工機では、光軸のズレやビーム形状の変化が加工精度や品質に影響するため、ビームの状態を正確に把握することが重要です。
―光学系のズレは、加工結果にそのまま現れる
レーザダイサでは、レーザ発振器から出たビームがミラーやガルバノミラー、集光レンズを通ってウエハに照射されます。この光路のどこかで光軸がずれると、ビームの出射角度や形が変わり、狙った位置に、狙った形で加工できなくなります。レーザの品質が悪化すれば、スクライブ工程で不良が発生し、プロセス結果に直結します。
―異常に気づくのが加工後になりやすい
光学系のズレは、外から見ただけでは分かりません。加工後の結果を見て初めて「何かおかしい」と気づくことが少なくなく、気づいた時点ではすでに不良が出ています。加工したウエハは元に戻せません。だからこそ、加工の前にビームの状態を検査し、基準から外れていないかを確認する光軸検査が必要になります。
従来の光軸検査にはどのような課題がある?
―パワーメータでは、ビーム径や出射角度が分からない
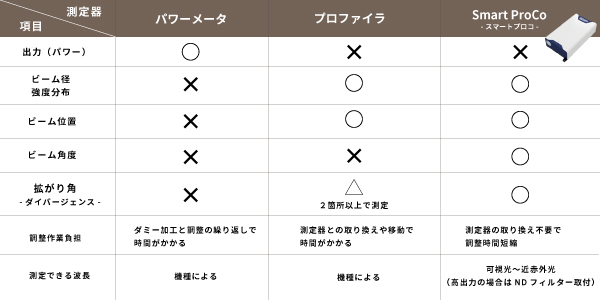
従来、レーザ加工機のビーム評価にはパワーメータが使われてきました。パワーメータで確認できるのは、ビームの出力です。ところが、加工性能を左右するビームの形や出射角度は、出力が同じでも変わる可能性があるため、パワーメータだけでは確認も数値化もできません。
―ダミー加工と調整の繰り返しで、作業が長時間になる
ビームの状態を数値で把握できないと、ダミー加工をして結果を見て、調整してはまた加工する、という繰り返しになります。調整の良し悪しを加工結果で判断するため、作業は長時間に及び、ダミー加工にかかる時間とコストも負担になります。
光軸検査でビーム径と出射角度を数値化するには?
―Smart ProCoは、プロファイラとコリメータを組み合わせた測定器
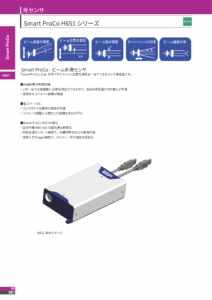
駿河精機の「Smart ProCo」は、ビームプロファイラ(ビーム径や強度分布を測る機能)とコリメータ(ビームの傾きや拡がり角を測る機能)を組み合わせた測定器です。ビームの傾き、拡がり角、位置、サイズ、強度分布の5項目を、1台で同時に測定できます。パワーメータでは分からなかったビーム径と出射角度を、直接確認できます。
位置、ビーム径、角度、広がりの測定を、角度測定器やプロファイラといった別々の測定器でそれぞれ行うと、測定器を取り換えるたびに調整時間が掛かります。Smart ProCoは1台で測定できるため、取り換えが不要。測定ソフトを自社で開発する必要もありません。また、レンズの近くに設置できるため、広い測定スペースを必要としません。
測定できる光は、可視光(波長400〜700nm)と近赤外光(波長700〜1000nm)で、波長に応じたモデルがあります。測定できる入射光量には上限があるため、高出力のレーザは、NDフィルターで減光して測定します。
―数値で記録し、基準と比べて合否を判断する
光軸検査では、以下の流れでビームの状態を確認します。
測定する:ビームの出射角度・位置・形状などを測定する
記録する:測定結果を数値として記録する
比較する:あらかじめ設定した管理基準と比較する
確認・調整する:基準から外れている場合は、光学系の状態を確認し、必要に応じて調整する。
あらかじめ基準を決めておけば、「いまのビームは基準内か」を数値で判断でき、光軸検査が担当者の感覚や加工結果に頼らなくなります。調整の前後の数値を比べれば、調整が効いたかどうかもその場で確認できます。ダミー加工の繰り返しを減らして作業時間を短縮し、生産コストを抑えることにつながります。
なお、光軸のズレを直す調整手順は、関連記事「レーザ光の光軸調整とは?」で解説しています。コリメート光(平行光)の測定については、関連記事「コリメート光とは?」をご覧ください。
光軸検査によってレーザ光源を継続的に監視するには?
―ビームの状態を継続的に確認し、品質異常を事前に検知する
光軸検査は、メンテナンス時に行うだけでなく、装置の稼働中も続けることができる可能性があります。光学系のズレなどによるレーザの品質異常を、加工不良が出る前に検知できれば、ウエハを無駄にせずに済みます。ビームの出射角度や形を数値で見続けていれば、基準から外れる前の変化に気づける可能性もあります。
―ウエハ側の監視と組み合わせて、加工前に異常を捉える
ダイサの課題は、レーザ側だけではありません。ウエハの傾きや高さも、プロセス結果に影響します。ウエハ側はセンサで傾きを検知してステージで補正し、レーザ側は光源の状態監視で品質異常を事前に検知する。この組み合わせによって、加工前に不良の要因を捉える運用が考えられます。ウエハの反りや傾きの測定は、関連記事「ウエハ反り測定」「ウエハ反りの斜め測定」で解説しています。
Smart ProCoは、外部からのトリガ入力やレーザダイオード(LD)のリモート制御に対応しています。また、設置スペースが小さく、測定ソフトの開発も不要なため、装置内の限られたスペースにも組み込みやすい構成です。ただし、装置への組み込み方法は、装置の構成や設置スペースによって異なります。具体的な導入を検討される際は、個別の条件を踏まえたご相談をお勧めします。
ウエハ欠陥検査装置にも光軸検査を活用できる?
―検査装置も、光源を使う光学装置
ウエハ欠陥検査装置は、光源でウエハを照らし、その像から欠陥を検出する光学装置です。装置には、可視光に加えて赤外光を選べるものもあります。パワー半導体など、可視光域の光源を使う用途では、光源の光軸やビームの状態が変化すると、欠陥の検出感度や測定の再現性に影響する可能性があります。Smart ProCoは可視光(波長400〜700nm)、近赤外光(波長700〜1000nm)にも対応しており、検査装置の光源を測定できる可能性があります。
―光源側を数値で管理して、ばらつきの要因を切り分ける
検査結果にばらつきが出たとき、原因がウエハ側にあるのか、装置の光源側にあるのかを切り分けるのは簡単ではありません。光源のビームの状態を数値で記録しておけば、光源が変化していたのか、していなかったのかを判断する材料になります。ダイサと同様に、検査装置でも光源の状態監視が有効な可能性があります。
―ウエハ側の課題は、反り・浮きによるピントずれ
検査装置では、撮像位置でのウエハの反りや浮きによる検査不良も課題です。この点は事例「ウエハ外観検査中の検査不良回避」で紹介しています。光源側の監視とは別の観点で、ウエハ側と光源側の両面から検査不良を減らす考え方です。
なお、光源の波長や光量、取り付け方法など、個別の条件によって適合は異なります。検査装置への応用を検討される場合は、個別にご相談ください。
光軸検査に関するよくある質問
Q. 光軸検査とは何ですか?
A. レーザなどの光源のビームの向き(出射角度)や形が、基準どおりかを確認し、合否を判断することです。調整の前後や、装置の稼働中に行います。
Q. パワーメータだけでは、光軸検査として足りないのですか?
A. パワーメータで確認できるのはビームの出力です。ビームの形や出射角度は確認・数値化できないため、光軸検査としては足りません。
Q. 光軸検査と光軸調整は何が違いますか?
A. 光軸検査は、ビームの状態を確認して基準内かを判断すること。光軸調整は、ズレを直す作業です。検査で数値を把握しておくと、調整の目安にもなります。調整の手順は、関連記事「レーザ光の光軸調整とは?」で解説しています。
Q. ダイサ以外のレーザ加工機にも使えますか?
A. Smart ProCoは、レーザ加工機の光軸調整、ビームの品質管理や数値化を行う用途に使えます。ただし、測定できる波長は可視光から近赤外光(400〜1000nm)の範囲です。ご使用のレーザの波長が範囲に入るか、個別にご相談ください。
Q. 高出力のレーザも測定できますか?
A. 測定できる入射光量には上限があるため、高出力のレーザは、NDフィルターで減光して測定します。
Q. ウエハ欠陥検査装置にも使えますか?
A. 可視光などの光源を使う検査装置では、光源の状態監視に使える可能性があります。光源の波長や光量、取り付け方法によって異なるため、個別にご相談ください。
まとめ|光軸検査の数値管理ならSmart ProCo-スマートプロコ-
レーザダイサでは、光学系のズレがそのまま加工不良につながります。パワーメータでは確認できないビームの形と出射角度を、数値で検査し、基準と比べて判断する。さらに装置に組み込んで光源を状態監視すれば、品質異常を加工前に捉えられる可能性があります。同じ考え方は、可視光などの光源を使うウエハ欠陥検査装置にも応用できる可能性があります。
駿河精機の「Smart ProCo-スマートプロコ-」は、ビームの形と出射角度を簡単にモニタリングし、数値情報として記録できる測定器です。ダミー加工と調整の繰り返しに時間を取られている方、光源の状態を数値で管理したい方は、Smart ProCoの製品資料や関連事例をご覧ください。デモ機の無償貸出で、ご購入前に実機で評価いただけます。装置への組み込みや、対象とする光源の条件に応じたご相談も承っております。
▶ デモ機貸出のお申し込みはこちら
デモ機貸出
▶ 光軸検査・光源の状態監視に関するお問い合わせはこちら
お問合せ・ご相談
▶ 光軸調整の手順について詳しくはこちら
レーザ光の光軸調整とは? 測定器の入れ替えを減らして工程を簡略化する方法を解説
お役立ち資料
解決します!
ビーム計測センサ Smart ProCo H651
光軸調整・状態監視に関する
困りごとを解決します!
製品資料